简体中文
Berita
Rumah / Berita / Berita Industri / Reka Bentuk Die Progresif: Proses, Reka Letak Jalur, Toleransi dan Kos Perkakas

Seorang jurutera menghantar cetakan bahagian untuk pendakap keluli tahan karat yang akan diletakkan berhampiran pengecas turbo dalam platform kenderaan baharu. Jumlah unjuran ialah 400,000 keping setahun, dan satu lubang pelekap mesti mempunyai toleransi /-0.05 mm. Dalam masa beberapa hari, pembekal perkakas bertindak balas dengan susun atur jalur yang menunjukkan cara stok gegelung akan ditebuk, dipangkas, dibentuk dan dipotong ke dalam kurungan siap pada kira-kira 250 pukulan seminit. Tindak balas itu adalah di mana reka bentuk cetakan progresif sama ada memperoleh simpanannya atau mula mencipta masalah.
Reka bentuk dadu progresif ialah susunan operasi pengecapan berbilang pada set dadu tunggal supaya setiap lejang tekan menyampaikan bahagian yang lengkap. Ia patut diberi perhatian rapi kerana susun atur acuan menentukan kualiti setiap bahagian yang dihasilkan sepanjang hayat alat, kos alat itu sendiri dan masa utama antara pesanan dan pengeluaran.
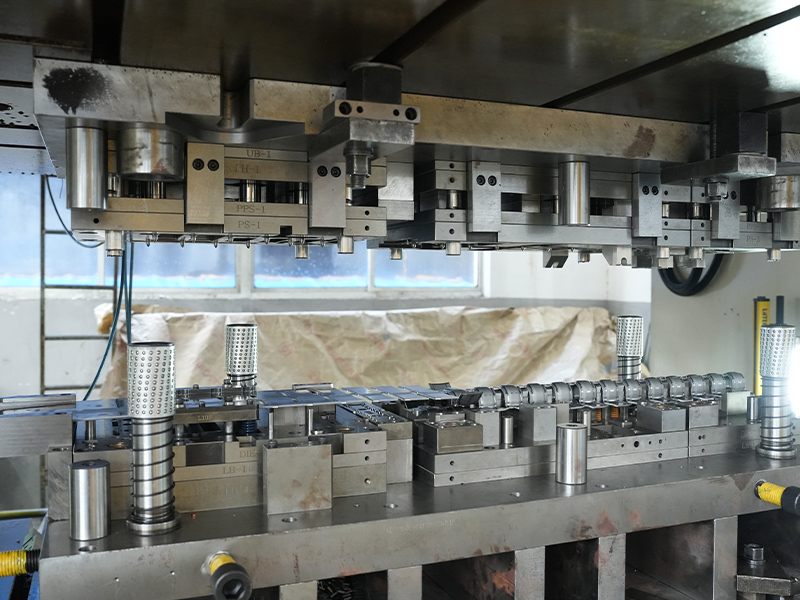
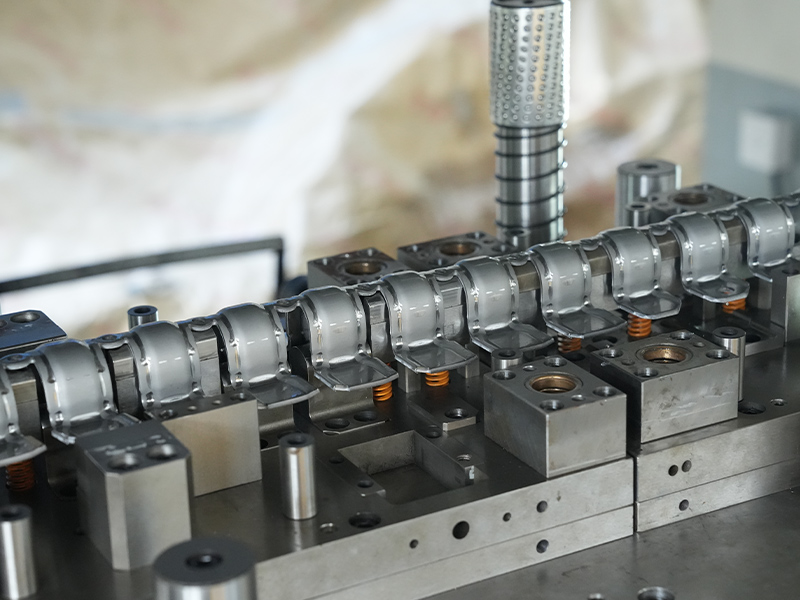
Die progresif berfungsi pada jalur logam berterusan. Jalur maju dengan jarak tetap, dipanggil padang atau panjang suapan, dengan setiap pukulan tekan. Di setiap stesen, satu operasi berlaku: lubang pandu ditebuk, kontur dipangkas, bebibir dibengkokkan, cawan ditarik, atau ciri timbul. Di stesen akhir, bahagian siap dipisahkan daripada jalur pembawa yang telah membawanya melalui acuan.
Elemen utama reka bentuk cetakan progresif ialah:
Urutan dan reka bentuk pembawa bukanlah butiran. Mereka adalah tulang belakang keseluruhan proses, kerana setiap stesen hiliran bergantung pada bahan yang tiba di kedudukan yang betul dalam bentuk yang betul.
Reka bentuk cetakan progresif mengikut aliran kerja berulang. Melangkau mana-mana langkah biasanya muncul kemudian sebagai masalah di akhbar.
Susun atur jalur adalah langkah yang paling penting. Susun atur yang buruk dengan pembawa yang tidak stabil atau pemanduan yang lemah tidak boleh dibaiki dengan pemesinan yang lebih baik; ia gagal di akhbar, kadang-kadang hanya selepas beribu-ribu bahagian telah dibuat. Atas sebab ini, pereka cetakan yang berpengalaman menghabiskan lebih banyak masa pada susun atur jalur berbanding mana-mana fasa lain.
Tingkah laku material ialah titik permulaan setiap reka bentuk cetakan progresif. Gred yang lebih keras seperti keluli tahan karat 304, 316 dan 410 berfungsi mengeras semasa pembentukan, jadi acuan mesti meninggalkan kelegaan yang mencukupi dan kadangkala termasuk langkah-langkah pelepasan tekanan. Aluminium dan aloinya mudah terbentuk tetapi cenderung untuk hempedu pada permukaan alat, jadi pelinciran, keluli alat yang digilap, dan kelegaan terkawal adalah penting. Aloi kuprum menawarkan kekonduksian dan kemuluran yang sangat baik tetapi memerlukan perkakas yang tajam untuk menjauhkan burr daripada kawasan sentuhan elektrik. Keluli bersalut zink atau tergalvani boleh kehilangan salutannya pada tepi yang dicukur, jadi pereka bentuk mesti mengawal kelegaan dan geometri tepi untuk melindungi lapisan.
| bahan | Bahagian mati progresif biasa | Pertimbangan reka bentuk |
|---|---|---|
| Keluli tahan karat (304, 316, 410) | Kurungan, gasket, pelindung haba | Kerja keras; memerlukan pelepasan yang murah hati dan kadangkala rawatan selepas setem |
| Aloi aluminium dan aluminium | Sinki haba, mengecas palam cerucuk | Ringan dan boleh dibentuk; menonton perit, springback, dan kemasan permukaan |
| Tembaga dan loyang | Penyambung, pin, penutup galas | Kebolehbentukan yang sangat baik; perkakas tajam diperlukan untuk kawalan burr |
| Zink dan keluli tergalvani | Perumah motor, penyerap hentakan | Salutan boleh mengelupas; kelegaan yang ketat mengekalkan perlindungan tepi |
An bebibir keluli automotif adalah contoh yang baik bagi bahagian yang kelihatan mudah tetapi banyak bergantung pada perkembangan. Keperluan geometri bebibir, corak lubang dan kerataan biasanya memaksa pereka bentuk untuk menggabungkan stesen tindik, pemangkasan dan pembentukan, dan acuan mesti mengekalkan kestabilan dimensi dalam jangka masa pengeluaran yang lama.
 Pembekal Bebibir Keluli Automotif Tersuai, Syarikat Changzhou Dingjia Metal Technology Co., Ltd. ialah Pembekal Bebibir Keluli Automotif Tersuai China dan Syarikat Bebibir Keluli Automotif,... Lihat Produk →
Padang antara stesen menentukan panjang suapan dan, seterusnya, bilangan bahagian yang dihasilkan setiap lejang. Pic yang lebih pendek meningkatkan output tetapi mungkin meninggalkan ruang yang terlalu sedikit untuk alat membentuk dalam. Jalur pembawa mesti kekal cukup kuat untuk menggerakkan bahagian melalui setiap stesen, namun cukup sempit untuk memastikan penggunaan bahan tinggi. Perintis hanya selamat apabila lubang perintis bertahan sehingga stesen akhir, jadi susun atur tidak boleh memotongnya terlalu awal. Pertukaran ini adalah sebab semakan susun atur jalur penting sebelum perkakas bermula.
Reka bentuk cetakan progresif moden secara rutin memegang kedudukan lubang hingga /-0.05 mm dan kerataan dalam 0.1 mm untuk bahagian kecil hingga sederhana, tetapi nilai yang boleh dicapai bergantung pada ketebalan bahan, lebar jalur, saiz bahagian dan bilangan stesen. Dalam aplikasi enjin suhu tinggi, a gasket pengedap turbo keluli tahan karat menuntut kerataan yang ketat dan tepi bebas burr kerana sebarang ketidaksempurnaan boleh menjejaskan pengedap. Pereka bentuk cetakan yang memahami fungsi setiap ciri mengetahui toleransi yang kritikal dan yang kedua, dan pengetahuan itu secara langsung mempengaruhi kos perkakas.
 Pembekal Gasket Pengedap Turbo Keluli Tahan Karat Tersuai, Syarikat Changzhou Dingjia Metal Technology Co., Ltd. ialah Pembekal Gasket Pengedap Turbo Keluli Tahan Karat Tersuai China dan Laut Turbo Keluli Tahan Karat... Lihat Produk →
Die progresif jarang merupakan cara termurah untuk membina prototaip, dan ia bukanlah jawapan yang tepat untuk setiap bahagian. Alat itu sendiri boleh menelan kos beberapa ribu dolar untuk reka bentuk dua stesen yang mudah atau lebih daripada enam angka untuk acuan kompleks dengan banyak operasi pembentukan. Ekonomi biasanya lebih suka mati progresif apabila volum tahunan cukup tinggi sehingga kos setiap bahagian yang rendah mengimbangi pelaburan perkakas.
Mengikut jadual, cetakan progresif biasa untuk setem kecil mengambil masa empat hingga sepuluh minggu untuk mereka bentuk dan membina. Geometri kompleks, bahan keras dan toleransi yang ketat memanjangkan tetingkap itu kerana percubaan dan pensampelan mengambil masa yang lebih lama. Rancang untuk sekurang-kurangnya satu pusingan kelulusan sampel dan sahkan siapa yang menanggung kos perubahan yang disebabkan oleh kemas kini reka bentuk di pihak pelanggan.
Pemacu kos utama dalam reka bentuk cetakan progresif termasuk:
Malah pasukan berpengalaman melihat isu yang sama berulang dalam reka bentuk cetakan progresif. Menyedari masalah ini lebih awal mengurangkan risiko untuk pembeli.
Kebanyakan isu ini berkongsi satu punca: acuan direka bentuk sebelum bahan dan proses difahami sepenuhnya. Pembekal yang mempunyai pengalaman pengeluaran merentasi pelbagai bahan boleh menandakan masalah ini semasa sebut harga dan bukannya semasa percubaan.
Rakan kongsi yang betul membawa lebih daripada akhbar dan die. Cari pembekal yang mereka bentuk dan membina acuan progresifnya sendiri, mempunyai kapasiti akhbar untuk menjalankan pengeluaran dalaman, dan boleh menunjukkan pengalaman dengan kedua-dua logam ferus dan bukan ferus. Sistem pengurusan kualiti menambah keyakinan bahawa langkah perkakas, persampelan dan pengeluaran didokumenkan. Paling penting, pembekal harus bersedia membincangkan susun atur jalur, strategi toleransi, dan pilihan bahan sebelum sebut harga dikunci.
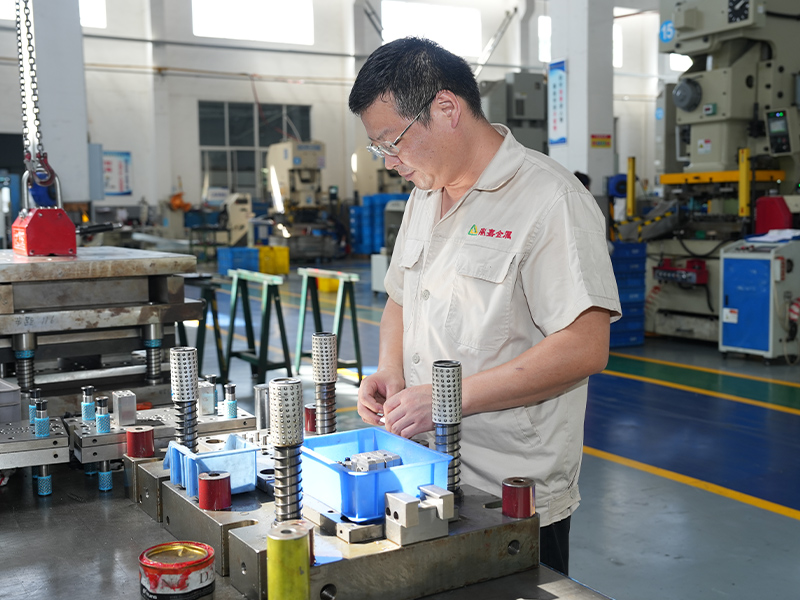
Di Changzhou Dingjia Metal Technology, pasukan kejuruteraan yang sama yang mereka bentuk acuan progresif juga menyokong pemasangan cetakan dan garisan pengecap. Kapasiti pengecapan kami mencapai 500 tan, dan rangkaian pengeluaran kami meliputi keluli tahan karat, besi, keluli automotif, aluminium, tembaga dan bahagian berasaskan zink. Struktur itu bermakna pengetahuan material dan maklum balas pembuatan dimasukkan terus ke dalam setiap semakan reka bentuk. Untuk projek cerucuk pengecasan tenaga baharu, kami juga telah menggunakan pendekatan die progresif kepada komponen seperti plat haba kipas aluminium dicop , di mana prestasi terma, kerataan dan kualiti permukaan semuanya penting.
 Plat Haba Kipas Aluminium Bercop Tersuai Pembekal Palam Cerucuk Pengecas Tenaga Baharu, Changzhou Dingjia Metal Technology Co., Ltd. ialah Pembekal Palam Cerucuk Pengecasan Tenaga Tersuai China China dan ... Lihat Produk →
Untuk menyediakan bahagian anda yang seterusnya, semak semula kami panduan praktikal bahagian pengecapan ketepatan untuk melihat bagaimana bahan, alatan dan faktor pengeluaran berinteraksi. Jika anda sudah mempunyai cetakan atau model 3D, anda boleh hubungi pasukan untuk membincangkan susun atur jalur dan pelan perkakas sebelum anda membuat komitmen untuk pelaburan penuh.
Reka bentuk cetakan progresif memberi ganjaran kepada jurutera dan pembeli yang melihat di luar sebut harga. Susun atur jalur, jujukan stesen, pemilihan keluli alat, dan pengetahuan material di sebalik dadu semuanya menentukan sama ada bahagian anda tiba tepat pada masanya, mengekalkan toleransinya dan kekal mampu milik pada volum. Minta untuk melihat susun atur, persoalkan andaian dan pilih rakan kongsi yang juruteranya akan bercakap dengan anda sebelum keluli dipotong.
Alamat e -mel anda tidak akan diterbitkan. Bidang yang diperlukan ditandakan *
Gasket kereta keluli tahan karat tahan suhu tinggi kami direkayasa untuk prestasi dalam aplikasi automotif yang memerlukan ketahanan di bawah keadaan haba dan tekanan. Dikeluarkan dari keluli tahan...
Lihat butiran
Perisai haba keluli tahan karat yang dicap adalah komponen automotif yang dibentuk dengan ketepatan yang direka untuk melindungi sistem kritikal dari haba yang berlebihan. Dikeluarkan menggunakan t...
Lihat butiran
Perhimpunan teras injap besi dicap dihasilkan menggunakan teknologi stamping dan diperbuat daripada bahan besi berkualiti tinggi, dengan tepat dicap ke dalam bentuk. Komponen ini digunakan secara m...
Lihat butiran
Plat pelaras kerusi besi 65mn adalah komponen setem logam yang direka bentuk yang diperbuat daripada keluli karbon tinggi (65mn), bahan yang dikenali untuk kekerasannya, kekuatan tegangan, dan rint...
Lihat butiran
Kurungan penglibatan Iron Gear adalah komponen yang direka bentuk dengan ketepatan yang direka untuk memastikan penglibatan gear yang selamat dan cekap dalam pelbagai sistem mekanikal. Dibina dari ...
Lihat butiran
Pendakap keluli automotif yang tahan karat kami direka bentuk untuk ketahanan dan prestasi dalam menuntut aplikasi automotif. Dibuat dari keluli tahan karat yang berkualiti tinggi, pendakap ini men...
Lihat butiran
Plat haba kipas aluminium yang dicap untuk palam cerucuk pengisian tenaga baru adalah komponen utama yang dihasilkan dari aloi aluminium menggunakan teknologi stamping, digunakan secara meluas di b...
Lihat butiran
Topi habuk yang mengandungi tembaga adalah komponen penting yang direka untuk melindungi galas dan bahagian mekanikal lain dari kotoran, habuk, kelembapan, dan bahan cemar yang boleh menyebabkan ha...
Lihat butiran
Pin tembaga tinned adalah penyambung elektrik yang direka bentuk untuk memberikan prestasi yang boleh dipercayai dan cekap dalam pelbagai aplikasi. Diperbuat daripada dawai tembaga berkualiti tingg...
Lihat butiran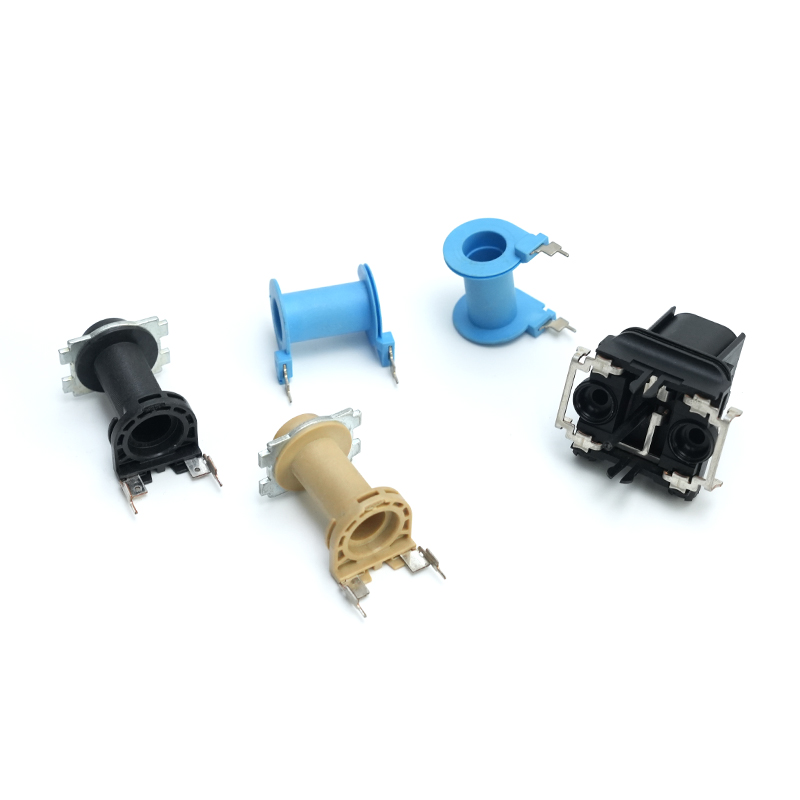
The copper tinned solenoid valve pin needle assembly is a precision-engineered component designed to enhance the performance and reliability of solenoid valves used in various industrial applicatio...
Lihat butiran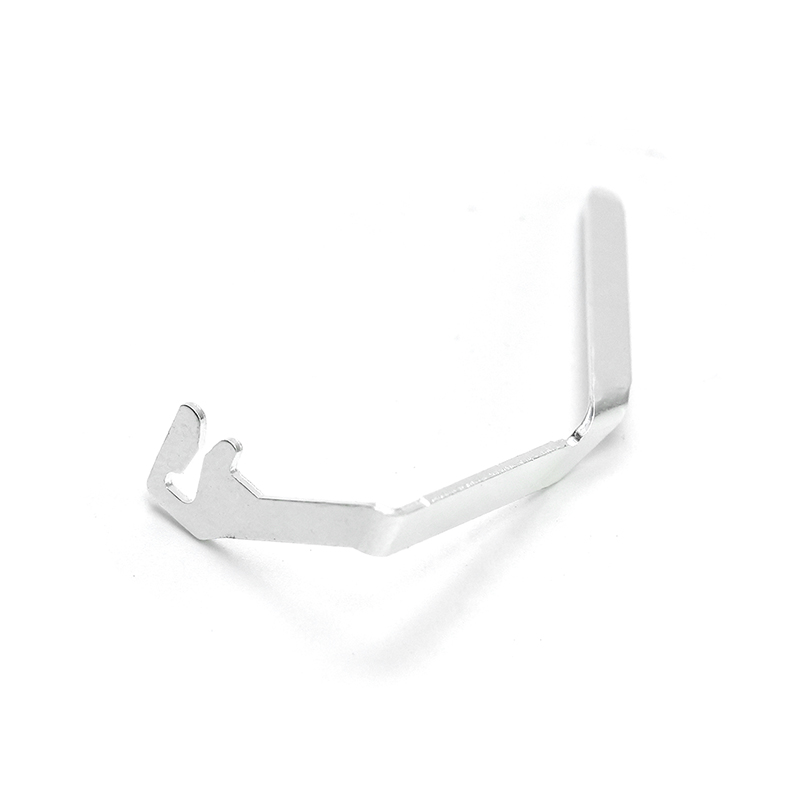
Pin injap solenoid pin solenoid perak tembaga adalah komponen berprestasi tinggi, komponen kejuruteraan ketepatan yang direka untuk fungsi dalam injap solenoid pam air. Dikeluarkan menggunakan gabu...
Lihat butiran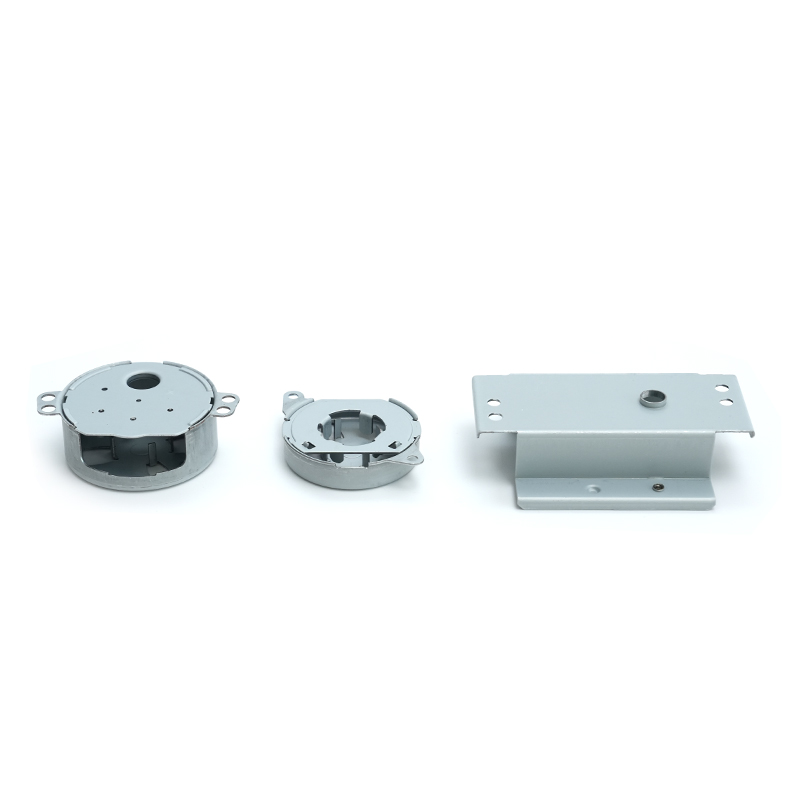
Perumahan Motor Lembaran Galvanized kami menawarkan perlindungan dan panjang umur yang mantap untuk pelbagai motor elektrik yang digunakan dalam pelbagai industri. Dibuat dari keluli tergalvani ber...
Lihat butiranButiran Perhubungan
Address: No.6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, Wilayah Jiangsu
TEL: 86-15050692548
Sekiranya anda berminat dengan produk kami, sila rujuk kami
 Pengeluar Stampings Metal Ferrous & Tidak Ferus