简体中文
Berita
Rumah / Berita / Berita Industri / Panduan Praktikal untuk Bahagian Capan Besi: Bahan, Proses dan Pemilihan Pembekal

Apabila pendakap besi yang dicop tiba di barisan pengeluaran, perkara pertama yang diperiksa oleh pemeriksa berpengalaman bukanlah dimensi bercetak. Ia adalah kualiti tepi, kerataan di seluruh permukaan, dan sama ada lenturan itu benar. Ketiga-tiganya memberitahu anda sama ada pembekal memahami bahagian tersebut sebagai komponen pemasangan, bukan sekadar bentuk rata. Di kedai setem kami, kami telah melihat banyak lukisan yang kelihatan mudah tetapi memerlukan pengetahuan material dan pengalaman mati untuk membuat dengan betul.
Prestasi bahagian pengecap besi bergantung pada gred bahan, reka bentuk cetakan dan kawalan proses. Gabungan itu memutuskan sama ada bahagian itu bertahan daripada getaran, tekanan dan suhu dalam aplikasi. Jika pembekal anda mendapat hanya satu daripada faktor tersebut dengan betul, bahagian tersebut akan gagal dengan cara yang sukar untuk dikesan sehingga ia sudah dipasang.
Bahagian pengecap besi ialah komponen yang dihasilkan dengan memasukkan gegelung rata atau kepingan logam ke dalam mesin pengecap, di mana set dadu memotong, membengkok, atau membentuk bahan. Dalam perbualan industri, kategori biasanya meliputi keluli karbon rendah, keluli karbon, keluli spring, dan kadangkala keluli tahan karat. Proses ini menghasilkan pencuci ringkas, pendakap pelekap, gasket dan perumah mekanikal, serta bentuk kompleks dengan keperluan dimensi yang ketat.
Apa yang membezakan pengecapan besi daripada fabrikasi logam kepingan am ialah kebolehulangan. Sebaik sahaja dadu dibuktikan, setiap lejang menghasilkan keratan rentas yang sama dengan variasi minimum. Konsistensi itulah sebabnya pembuat automotif, elektronik dan peralatan perubatan menggunakan bahagian bercop untuk jumlah pengeluaran yang besar. Untuk penjelasan yang lebih luas tentang proses dan faedahnya, lihat gambaran keseluruhan kami tentang kegunaan bahagian pengecap besi dan proses pembuatan.
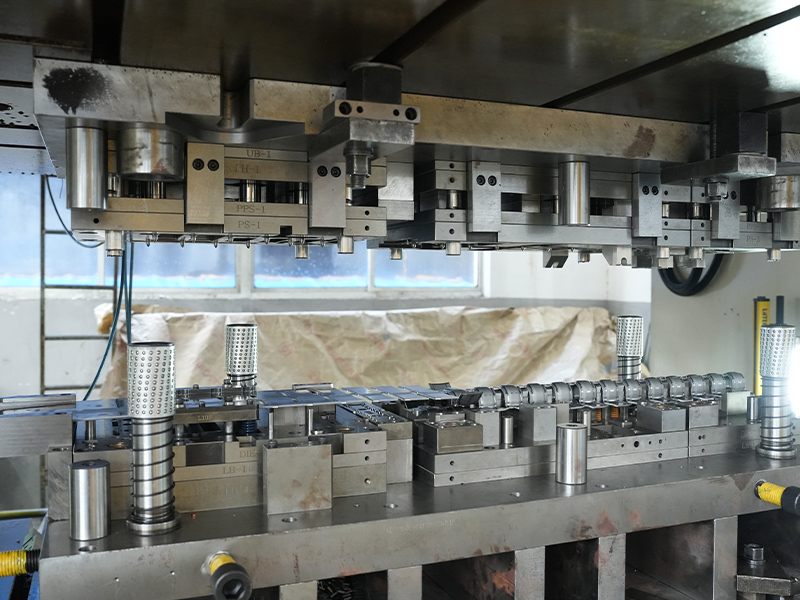
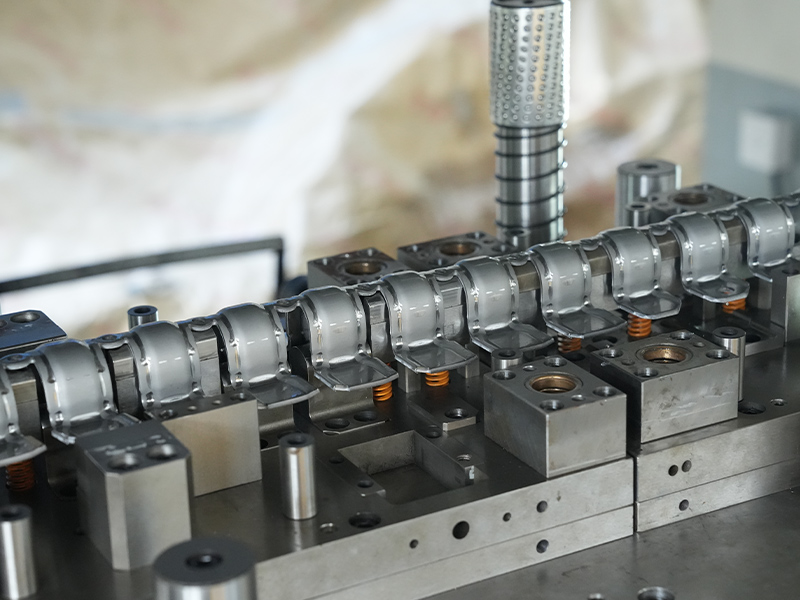
Urutan bermula dengan gegelung atau kosong, dan setiap operasi berlaku dalam dadu. Mengosongkan dan menindik keluarkan profil luar dan lubang dalaman. Membongkok dan melukis membentuk semula logam. Die mudah melakukan satu operasi; dadu progresif membawa jalur melalui beberapa stesen dan membentuk bahagian lengkap dalam satu kitaran akhbar.
Reka bentuk mati adalah tempat kos dan kualiti pengecapan sebenarnya diputuskan. Pengilang yang berpengalaman boleh melaraskan elaun lentur, mengalihkan lubang pandu, atau mereka bentuk semula susun atur jalur sebelum sebarang keluli dipotong. Di Changzhou Dingjia Metal Technology, kami mereka bentuk, membina dan menyelenggara acuan kami sendiri. Itu menjadikan kitaran pengubahsuaian pendek dan membantu pasukan pengeluaran memahami dengan tepat mengapa ciri mesti dikawal.
Bilik akhbar kami mempunyai 24 penekan dan boleh mengendalikan setem yang memerlukan sehingga 500 tan daya. Kilang itu menduduki 5,400 meter persegi, dan kami menambah lagi 1,500 meter persegi pada 2024 untuk mengembangkan operasi sekunder. Skala ini berguna untuk pelanggan yang memerlukan lebih daripada satu prototaip; ia membolehkan kami menjalankan perkakas progresif pada kelajuan pengeluaran sambil mengekalkan ruang untuk larian kelompok kecil.
Alasan yang paling biasa untuk bahagian yang dicop yang gagal ialah "kami meminta besi." Tanpa gred bahan, pembekal pengecap tidak dapat meramalkan kebolehbengkokan, kualiti tepi atau sama ada bahagian itu akan bertahan dengan bebannya. Jadual di bawah membandingkan keluarga berasaskan besi utama yang digunakan dalam pengecapan.
| Keluarga material | Gred biasa | Apa yang diharapkan | Bahagian setem biasa |
|---|---|---|---|
| Keluli karbon rendah | DC01, SPCC, Q195 | Kebolehbentukan yang baik, kos rendah, mudah untuk plat; kekuatan yang lebih rendah daripada gred karbon yang lebih tinggi. | Kurungan, plat pelekap, penutup, penutup. |
| Keluli karbon | Q235B, S275JR | Kekuatan dan kekakuan yang lebih tinggi; kurang memaafkan dalam selekoh ketat daripada keluli karbon rendah. | Kurungan galas beban, bingkai, komponen bebibir. |
| Keluli musim bunga | 65Mn, Ck67 | Kekerasan, keanjalan, dan rintangan keletihan selepas rawatan haba. | Klip, spring, plat pelaras tempat duduk, serpihan logam yang dicop. |
| Keluli tahan karat | 304, 316, 410 | Hakisan dan rintangan haba; kekuatan dengan bahagian dinding yang lebih nipis. | Gasket, perisai haba, cincin pengedap turbo, kurungan. |
Jika bahagian itu akan bersalut zink atau berfosfat, beri perhatian kepada permukaan asas. Skala, sisa minyak atau noda pada gegelung mentah akan muncul selepas penyaduran. Gred juga mempengaruhi jumlah springback: bahan berkekuatan tinggi mungkin memerlukan sedikit pampasan die, dan ketebalan mesti berada dalam toleransi agar dadu berfungsi dengan betul. Pertimbangkan arah bijirin juga; lentur selari dengan arah bergolek boleh retak pada jejari yang tajam, jadi pembekal yang baik akan melaraskan orientasi suapan apabila boleh.
Pengguna terbesar alat pengecap besi ialah pengeluar automotif, elektronik, peralatan industri dan peranti perubatan. Alasannya mudah: pengecapan memberikan ketekalan dimensi yang bergantung pada barisan pemasangan, pada kos setiap bahagian yang tidak dapat dipadankan oleh pemesinan untuk volum tinggi.
Kurungan, plat pelaras tempat duduk, komponen penukar tork, gasket pengedap turbo, dan perisai haba adalah bahagian yang dicap biasa. Gasket besi yang dicop dalam injap atau pam mesti duduk rata dan mampat sama rata; sebarang gelombang menghasilkan laluan kebocoran. Untuk melihat lebih dekat pada reka bentuk biasa, halaman produk kami untuk a gasket besi setem menunjukkan rupa bahagian sedia pengeluaran.
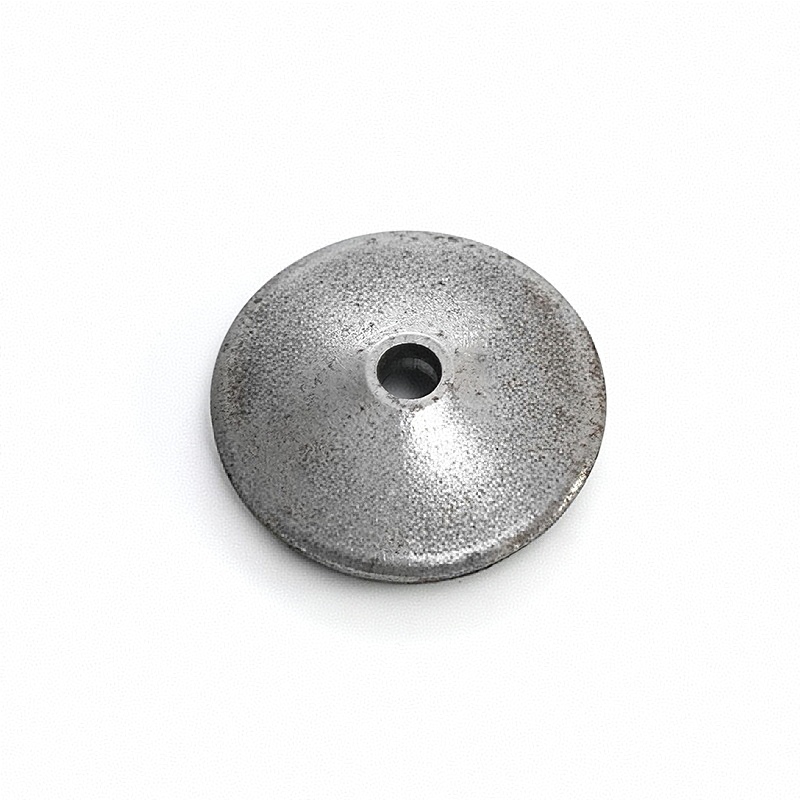 Pembekal Gasket Besi Bercop Tersuai, Syarikat Changzhou Dingjia Metal Technology Co., Ltd. ialah Pembekal Gasket Besi Setem Tersuai China dan Syarikat Gasket Besi Setem, Gasket besi kami... Lihat Produk →
Bahagian bercop yang lebih kecil selalunya masuk ke dalam perumah solenoid, perapat pengedap kapasitor, pin dan penyambung. Apabila komponen memerlukan sifat feromagnetik, bahan berasaskan besi adalah pilihan semula jadi. Perumah injap solenoid, sebagai contoh, menumpukan medan magnet sambil memastikan pemasangan padat. Kami menghasilkan perumah injap solenoid besi dicap untuk sistem kawalan bendalir dan elektromekanikal, dengan ciri yang disemak mengikut keperluan fungsi pelanggan.
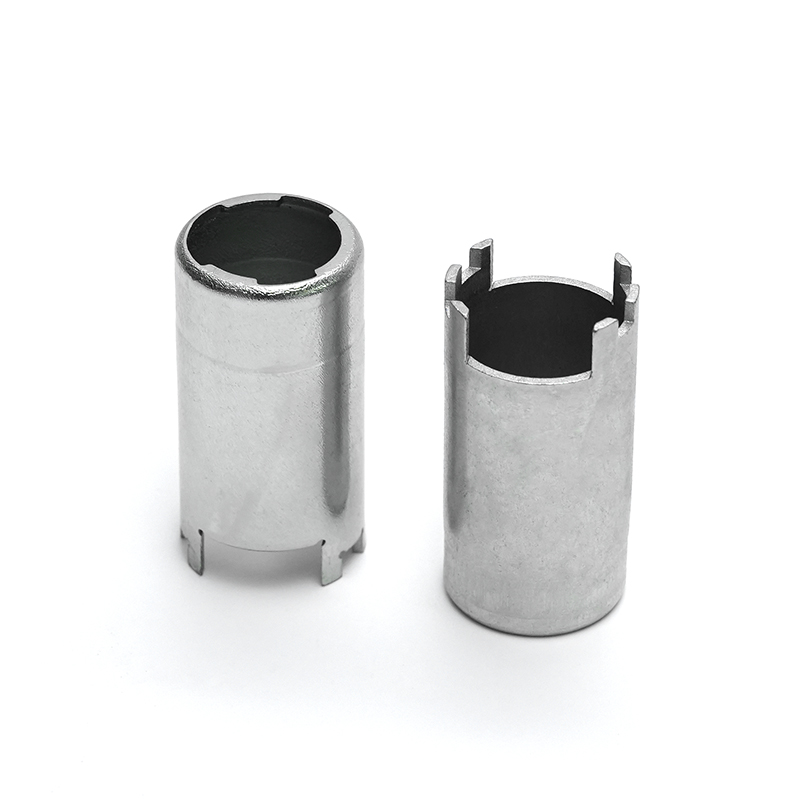 Pembekal Perumahan Injap Solenoid Besi Setem Tersuai, Syarikat Changzhou Dingjia Metal Technology Co., Ltd. ialah Pembekal Perumahan Injap Solenoid Besi Setem Tersuai China dan Injap Solenoid Besi Setem... Lihat Produk →
Plat geseran, kurungan penglibatan gear, pemasangan teras injap dan penyekat minyak dicop kerana proses itu boleh menahan kerataan dan kedudukan lubang tanpa pemesinan yang mahal. Penyekat minyak di dalam kotak gear menghalang minyak daripada percikan di mana ia menghasilkan seretan; acuan progresif memastikan tab dan lubang yang bengkok konsisten pada kelantangan. Untuk butiran lanjut, lihat kami penyekat minyak besi setem , yang direka untuk aplikasi kawalan minyak.
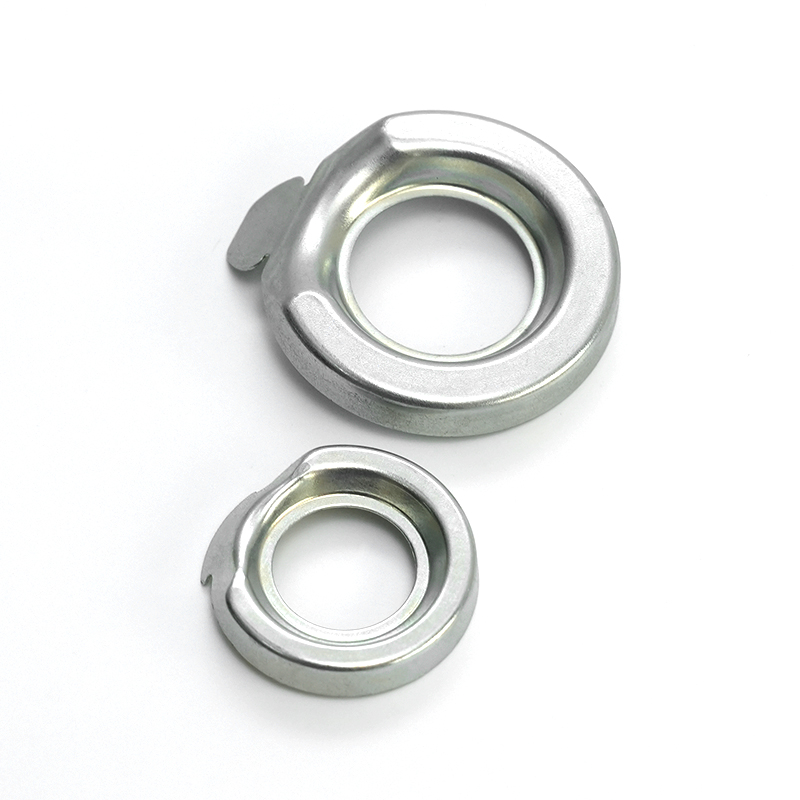 Pembekal Penyekat Minyak Besi Setem Tersuai, Syarikat Changzhou Dingjia Metal Technology Co., Ltd. ialah Pembekal Penyekat Minyak Besi Setem Tersuai China dan Syarikat Penyekat Minyak Besi Setem, The S... Lihat Produk →
Permintaan lengkap untuk sebut harga termasuk lukisan, gred bahan, kemasan permukaan dan fungsi kritikal. Jika anda menamakan bahan asas tetapi meninggalkan keadaan tepi, pembekal akan membuat andaian yang mungkin sepadan atau mungkin tidak sepadan dengan pemasangan anda.
Untuk toleransi am, ramai pembeli merujuk ISO 2768-1. Projek automotif sering menambah dokumentasi PPAP, pemeriksaan artikel pertama dan sijil bahan. Pembekal yang baik akan meminta butiran ini sebelum memetik, bukan selepas die dibina.
Pembekal yang cekap menyemak lukisan untuk kebolehkilangan sebelum memetik. Mereka harus menunjukkan jika lubang terlalu dekat dengan selekoh, jika jejari yang ketat akan memecahkan bahan, atau jika toleransi lebih ketat daripada yang boleh ditahan oleh proses. Jika pembekal hanya memetik lukisan anda tanpa bertanya soalan, risiko pengeluaran kekal di sisi anda.
Di loji kami, semakan die, pemeriksaan artikel pertama dan semakan dalam proses adalah sebahagian daripada aliran kerja standard kami. Kami juga menyimpan penyelenggaraan die secara dalaman, yang penting untuk pengeluaran jangka panjang. Kapasiti tekan kurang penting daripada keupayaan untuk memadankan reka bentuk dadu dengan fungsi bahagian dan kelantangan.
Sebelum anda menghantar permintaan untuk sebut harga, pastikan lukisan menyatakan standard bahan, permukaan kritikal dan jumlah tahunan yang dijangkakan. Ketiga-tiga butiran tersebut membolehkan pembekal pengecap mencadangkan jenis cetakan yang betul dan struktur kos yang realistik. Jika anda tidak pasti sama ada bahagian pengecap besi boleh menggantikan komponen yang dimesin atau fabrikasi, hantar lukisan itu dan biarkan jurutera pembuatan menyemaknya lebih awal. Pasukan kami mengendalikan reka bentuk cetakan, pembangunan sampel dan larian pengeluaran; kami bersedia menjawab soalan reka bentuk sebelum peringkat sebut harga, kerana di situlah kos sebenar bahagian pengecap besi ditentukan. Untuk membincangkan bahagian tertentu, hubungi pasukan kejuruteraan kami .
Bahagian Setem Keluli Tahan Karat: Panduan Pembeli untuk Gred, Toleransi & Aplikasi
2026-08-07Reka Bentuk Die Progresif: Proses, Reka Letak Jalur, Toleransi dan Kos Perkakas
2026-08-21Alamat e -mel anda tidak akan diterbitkan. Bidang yang diperlukan ditandakan *
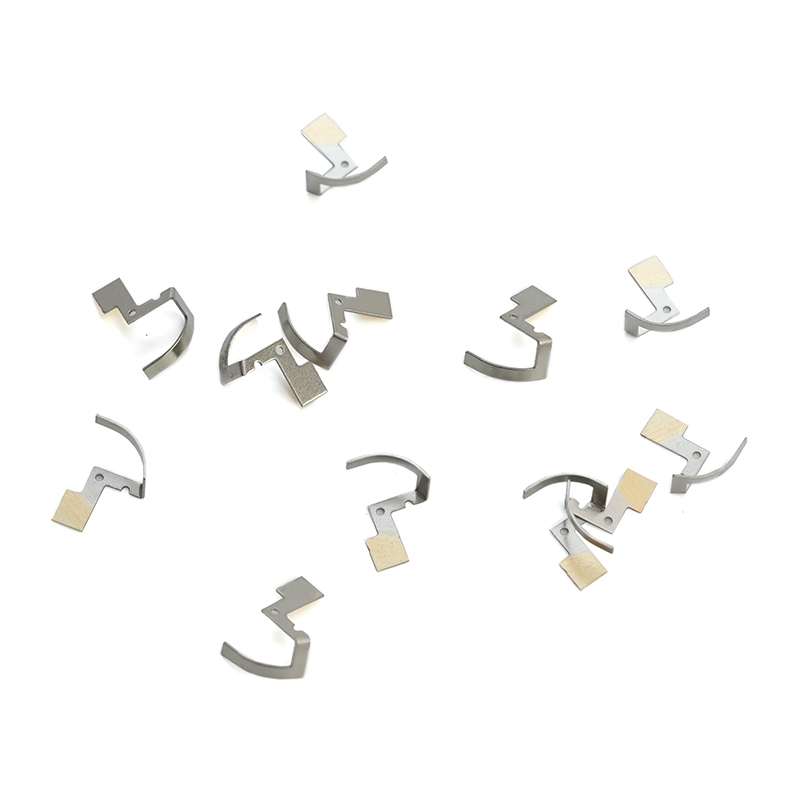
Perisai logam stamping keluli tahan karat kami adalah komponen berprestasi tinggi yang direka untuk memenuhi keperluan industri yang memerlukan ketepatan, ketahanan, dan penentangan terhadap persek...
Lihat butiran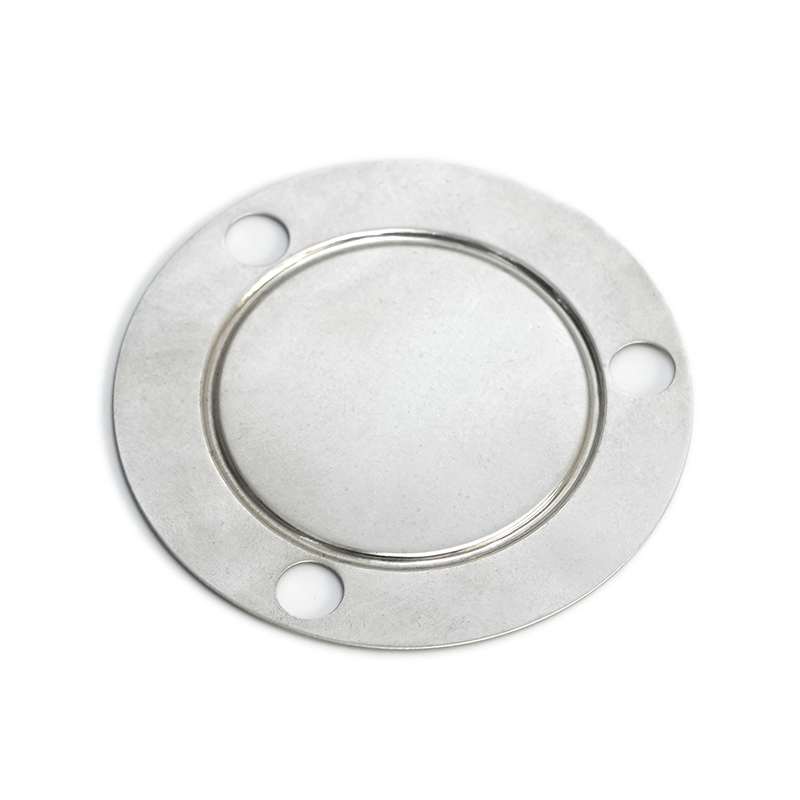
SHIM keluli tahan karat yang tahan haus dan tekanan tinggi kami direkayasa untuk menahan keadaan dan memberikan prestasi yang luar biasa dalam pelbagai aplikasi perindustrian. Dibuat dari keluli ta...
Lihat butiran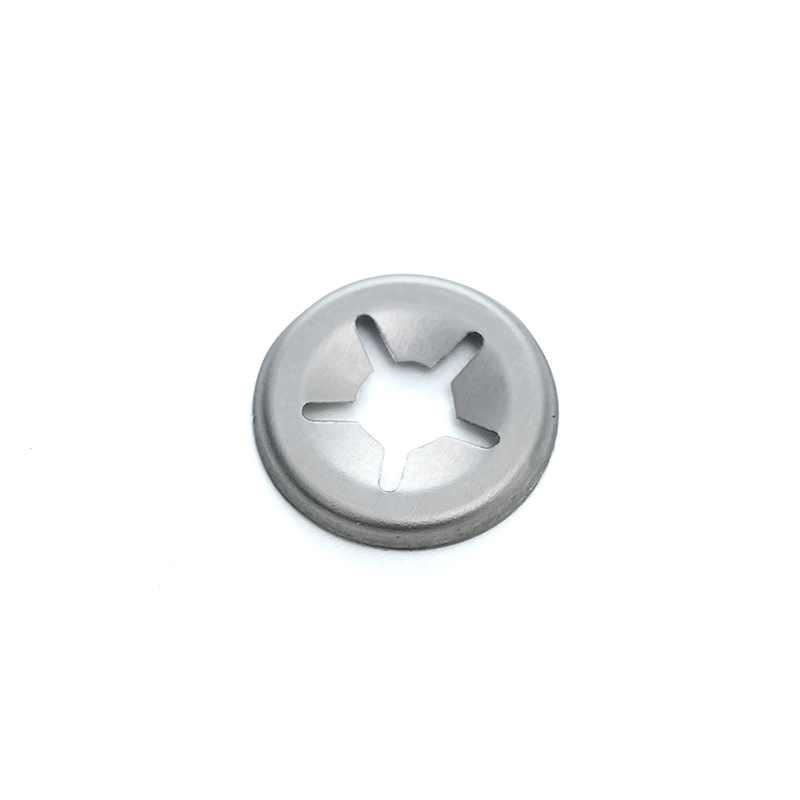
Pengikat Washer Starlock Starlock Stainless adalah komponen penahan khusus yang direka untuk memegang bahagian -bahagian yang selamat di dalam perhimpunan injap air. Dikeluarkan dari keluli tahan k...
Lihat butiran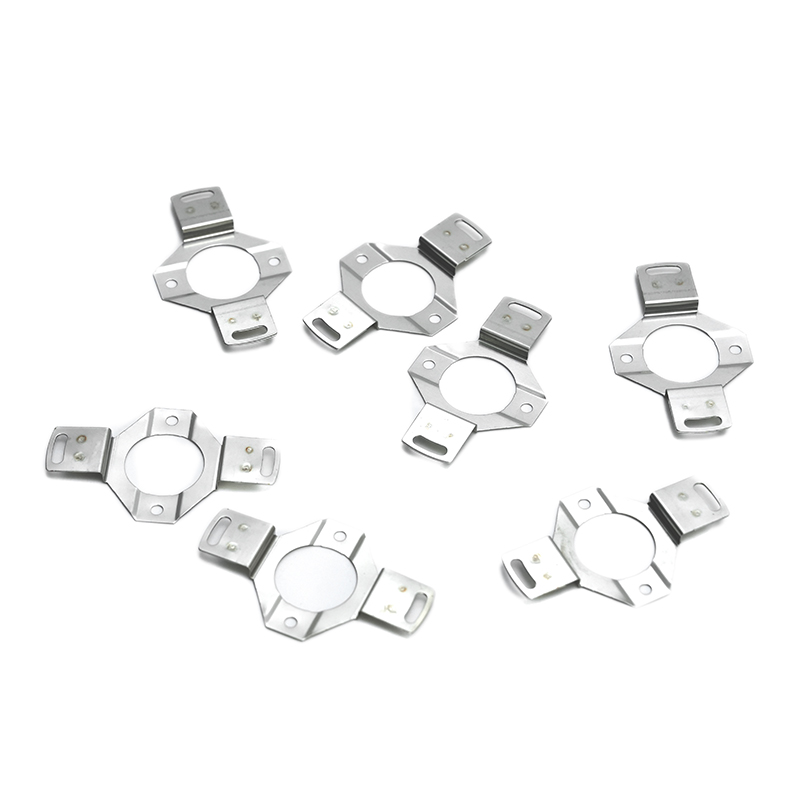
Kurungan keluli tahan karat yang tahan haus kami direkayasa untuk aplikasi berprestasi tinggi di mana ketahanan dan kekuatan adalah yang paling utama. Diperbuat daripada keluli tahan karat premium,...
Lihat butiran
Baffle minyak besi yang dicap adalah komponen kritikal dalam sistem enjin dan penghantaran, yang direka untuk mengurus dan mengawal aliran minyak dalam perhimpunan mekanikal. Dihasilkan menggunakan...
Lihat butiran
Perumahan injap solenoid besi yang dicap adalah komponen yang direka bentuk dengan tepat untuk membungkus dan melindungi sistem injap solenoid. Dikeluarkan menggunakan proses stamping logam canggih...
Lihat butiran
Gasket besi kami adalah penyelesaian pengedap berprestasi tinggi yang direka untuk memberikan prestasi yang tahan lama dan boleh dipercayai dalam pelbagai aplikasi perindustrian. Dikeluarkan dari b...
Lihat butiran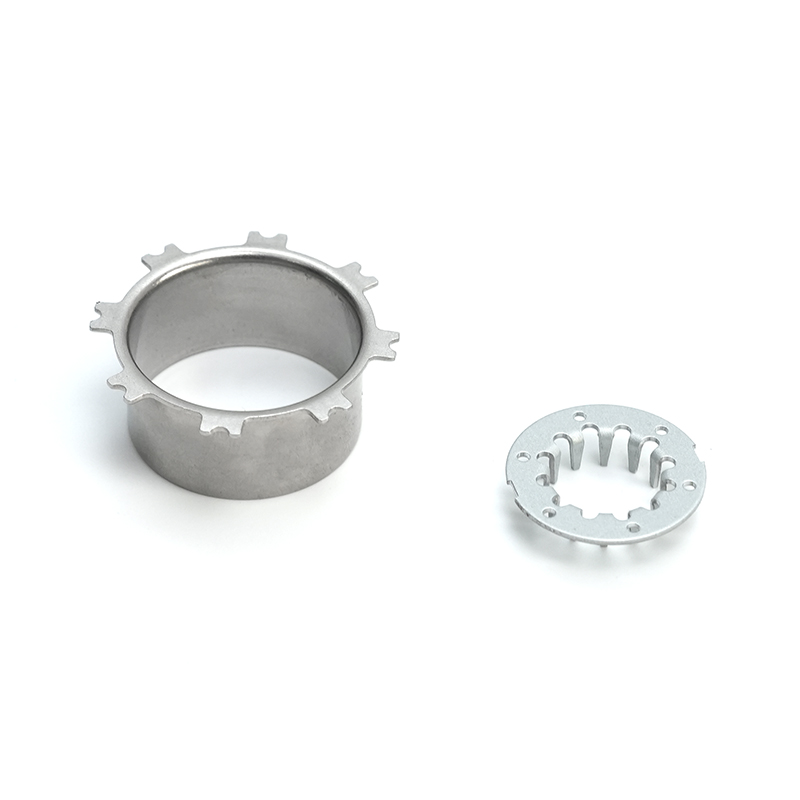
Pendakap pemasangan besi kami adalah penyelesaian sokongan yang mantap, serba boleh, dan sangat tahan lama yang direka untuk pelbagai aplikasi perindustrian dan komersial. Dibina dari besi gred pre...
Lihat butiran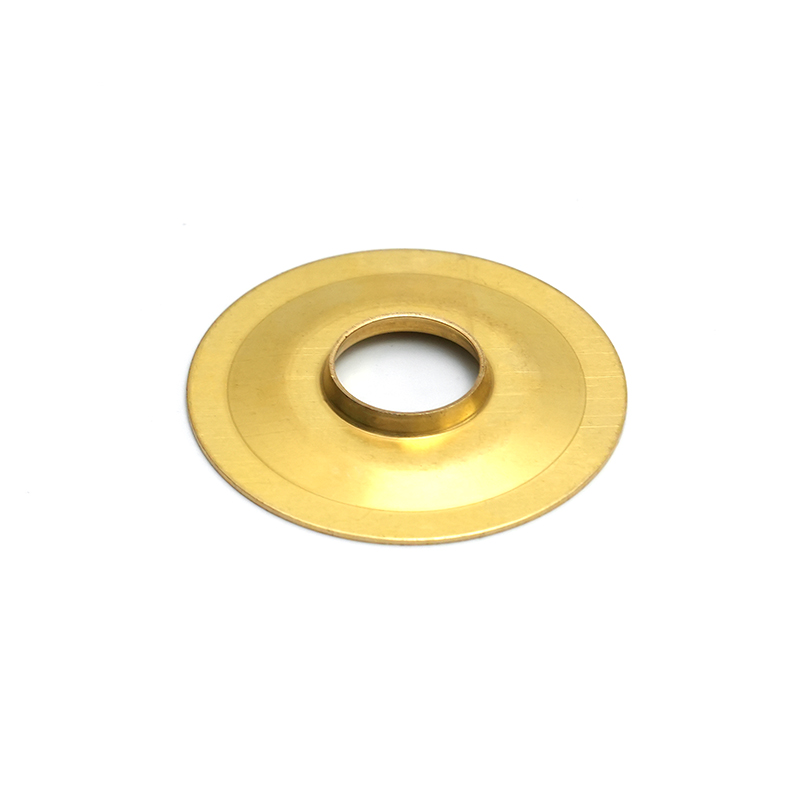
Topi habuk yang mengandungi tembaga adalah komponen penting yang direka untuk melindungi galas dan bahagian mekanikal lain dari kotoran, habuk, kelembapan, dan bahan cemar yang boleh menyebabkan ha...
Lihat butiran
Pin tembaga tinned adalah penyambung elektrik yang direka bentuk untuk memberikan prestasi yang boleh dipercayai dan cekap dalam pelbagai aplikasi. Diperbuat daripada dawai tembaga berkualiti tingg...
Lihat butiran
The copper tinned solenoid valve pin needle assembly is a precision-engineered component designed to enhance the performance and reliability of solenoid valves used in various industrial applicatio...
Lihat butiran
Plag tumpukan tenaga baru yang dilapisi perak tembaga yang dicap adalah penyambung berprestasi tinggi yang direka khas untuk stesen pengisian kenderaan elektrik tenaga baru. Diperbuat daripada baha...
Lihat butiranButiran Perhubungan
Address: No.6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, Wilayah Jiangsu
TEL: 86-15050692548
Sekiranya anda berminat dengan produk kami, sila rujuk kami
 Pengeluar Stampings Metal Ferrous & Tidak Ferus